So sánh phương pháp hàn ống HDPE: Hàn đối đầu hay điện trở?
Việc lựa chọn hàn điện trở hay hàn đối đầu ảnh hưởng trực tiếp đến độ kín, độ bền, tiến độ và ngân sách công trình. Bài viết so sánh phương pháp hàn ống HDPE theo nguyên lý, thiết bị, chi phí, điều kiện thi công và phạm vi ứng dụng, giúp nhà thầu, kỹ sư chọn giải pháp phù hợp. Cần tư vấn theo đường kính ống và cấp áp lực, liên hệ hotline 0338.79.79.78.
Tổng quan để so sánh phương pháp hàn ống HDPE phổ biến
Trong thi công đường ống polyethylene mật độ cao, hàn đối đầu và hàn điện trở HDPE là hai kỹ thuật kết nối được sử dụng rộng rãi. Cả hai đều dựa trên nguyên lý làm nóng vật liệu đến trạng thái nóng chảy kiểm soát, sau đó tạo liên kết kín nước và chịu áp lực tốt.
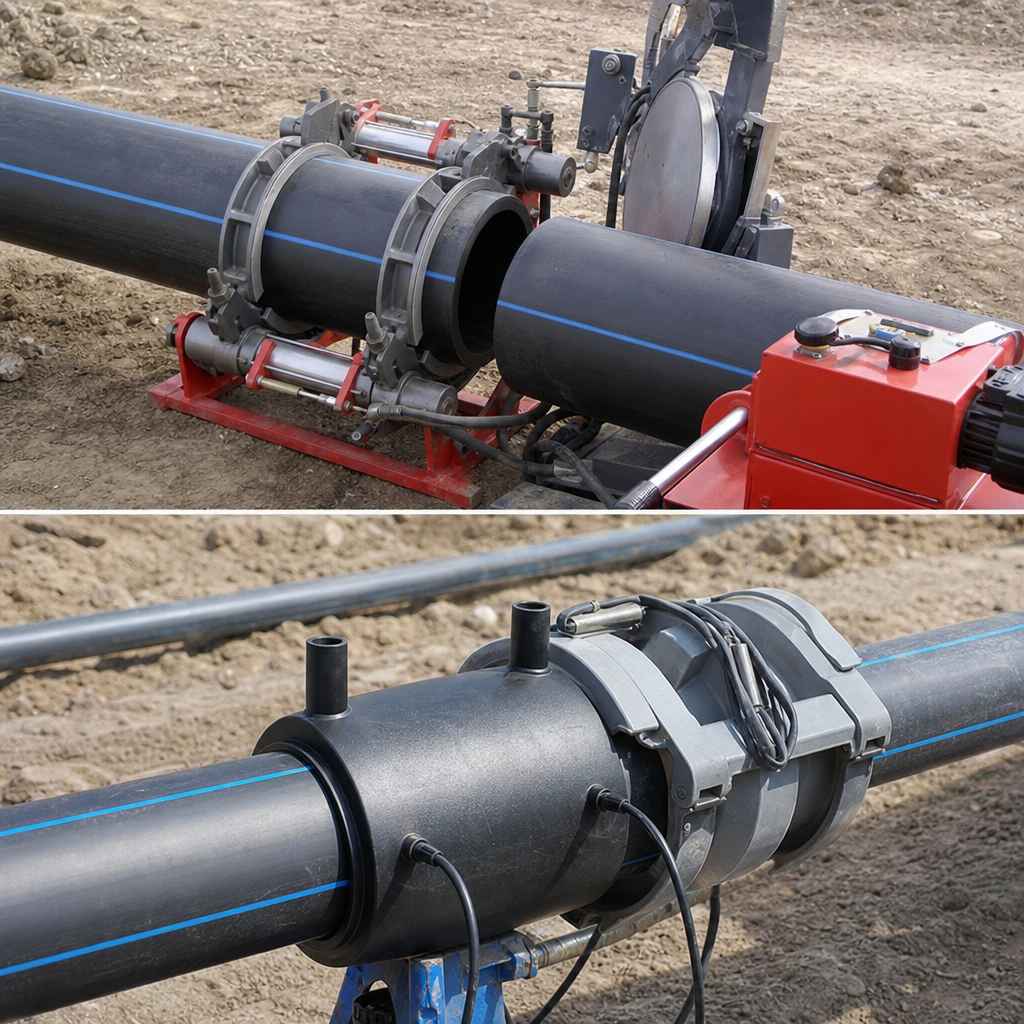
Điểm khác biệt chính nằm ở cách gia nhiệt, thiết bị, phụ kiện và điều kiện triển khai. Hiểu đúng nguyên lý của từng kỹ thuật là cơ sở để đánh giá chi phí, chất lượng mối nối và lựa chọn phương án phù hợp với đường kính ống, mặt bằng cũng như tiến độ công trình.
Hàn đối đầu: Gia nhiệt và ép trực tiếp hai đầu ống
Hàn đối đầu, còn gọi là butt fusion, sử dụng mâm nhiệt để làm nóng đồng thời hai đầu ống HDPE đã được cắt và làm phẳng. Khi bề mặt đạt nhiệt độ yêu cầu, mâm nhiệt được lấy ra; máy hàn tiếp tục ép hai đầu ống vào nhau theo lực và thời gian quy định.
Quá trình này không cần khớp nối trung gian. Vật liệu tại hai đầu ống hòa quyện, tạo thành một mối nối liên tục với gờ hàn đặc trưng ở cả mặt trong và mặt ngoài. Nếu nhiệt độ, áp lực ép, thời gian gia nhiệt và thời gian làm nguội được kiểm soát đúng, độ bền mối nối có thể tương đương thân ống.
- Phù hợp với tuyến ống thẳng, dài và có nhiều mối nối cùng kích thước.
- Thường được áp dụng cho ống có đường kính và chiều dày thành ống tương thích.
- Cần không gian đủ rộng để bố trí máy, căn chỉnh và giữ đồng tâm hai đầu ống.
- Chất lượng phụ thuộc đáng kể vào thiết bị hiệu chuẩn và tay nghề kỹ thuật viên.
Hàn điện trở: Kết nối bằng phụ kiện điện nhiệt
Hàn điện trở, hay electrofusion, sử dụng phụ kiện HDPE có dây điện trở được tích hợp bên trong. Hai đầu ống được cạo sạch lớp oxy hóa, vệ sinh, đưa vào phụ kiện và cố định; máy hàn sau đó cấp dòng điện theo thông số thời gian, điện áp hoặc mã vạch của nhà sản xuất.
Nhiệt sinh ra từ cuộn dây làm nóng chảy bề mặt ngoài của ống và mặt trong phụ kiện. Sau giai đoạn làm nguội tự nhiên, hai phần liên kết thành một khối kín. Phương pháp này đặc biệt hữu ích tại hố van, khu vực sửa chữa, điểm đấu nối hoặc mặt bằng hẹp mà máy hàn đối đầu khó tiếp cận.
- Có thể xử lý các vị trí thi công phức tạp và đoạn ống khó dịch chuyển.
- Cần phụ kiện điện nhiệt đúng đường kính, cấp áp lực và tiêu chuẩn kỹ thuật.
- Đòi hỏi bề mặt ống phải được cạo, làm sạch và giữ khô trước khi cấp điện.
- Chi phí phụ kiện thường cao hơn, nhưng khả năng thi công linh hoạt hơn.
Điểm giống nhau trong cơ chế tạo mối nối đồng nhất
Khi so sánh phương pháp hàn ống HDPE, có thể thấy cả hai kỹ thuật đều tạo liên kết bằng nhiệt thay vì dùng keo hoặc ren cơ khí. Vùng tiếp xúc được làm nóng chảy có kiểm soát, các chuỗi polymer khuếch tán vào nhau và hình thành mối nối đồng nhất sau khi nguội.
Độ kín và tuổi thọ của cả hai loại mối hàn đều phụ thuộc vào vật liệu tương thích, thông số thi công, độ sạch bề mặt và thời gian làm nguội. Mối nối không nên bị dịch chuyển, kéo căng hoặc thử áp khi chưa ổn định hoàn toàn.
Vì vậy, lựa chọn hàn điện trở hay hàn đối đầu không chỉ dựa trên độ bền lý thuyết. Nhà thầu cần xem xét đường kính ống, số lượng mối nối, khả năng cấp điện, diện tích thao tác và yêu cầu truy xuất dữ liệu hàn. Để được tư vấn theo điều kiện công trình, liên hệ hotline 0338.79.79.78.
Bảng so sánh phương pháp hàn ống HDPE theo tiêu chí thực tế
Để so sánh phương pháp hàn ống HDPE chính xác, cần xem xét đồng thời đường kính ống, áp suất vận hành, mặt bằng, số lượng mối nối và khả năng kiểm soát quy trình. Bảng dưới đây tổng hợp những khác biệt quan trọng giữa hàn đối đầu và hàn điện trở HDPE.
| Tiêu chí | Hàn đối đầu | Hàn điện trở |
|---|---|---|
| Nguyên lý | Gia nhiệt hai đầu ống rồi ép trực tiếp với nhau | Dùng dòng điện làm nóng dây điện trở trong phụ kiện |
| Vật tư nối | Không cần phụ kiện tại mối nối thẳng | Cần măng sông hoặc phụ kiện điện trở |
| Thiết bị | Máy hàn đối đầu, bàn nhiệt, dao khỏa và bộ gá | Máy hàn điện trở, bộ cạo bề mặt và dụng cụ kẹp giữ |
| Mặt bằng | Cần không gian đủ rộng để gá và dịch chuyển ống | Phù hợp vị trí hẹp, sửa chữa hoặc đấu nối cục bộ |
| Chi phí vật tư | Thường thấp hơn khi thi công nhiều mối nối thẳng | Cao hơn do sử dụng phụ kiện chuyên dụng |
| Kiểm soát | Phụ thuộc thông số nhiệt, áp lực và thời gian | Máy kiểm soát chu trình theo thông số phụ kiện |
Nguyên lý hàn, vật tư và thiết bị thi công
Hàn đối đầu làm nóng đồng đều hai bề mặt đầu ống bằng bàn nhiệt. Khi vật liệu đạt trạng thái nóng chảy phù hợp, máy tạo lực ép để hai đầu ống liên kết thành một khối đồng nhất. Phương pháp này đặc biệt hiệu quả với tuyến ống dài, đường kính tương đồng và mặt bằng thi công thuận lợi.
Hàn điện trở sử dụng phụ kiện có dây điện trở tích hợp bên trong. Dòng điện tạo nhiệt làm nóng chảy bề mặt ngoài của ống và mặt trong phụ kiện, từ đó hình thành mối nối kín. Thi công cần làm sạch, cạo lớp oxy hóa, đánh dấu chiều sâu lắp và kẹp cố định ống đúng kỹ thuật.
Xét về vật tư, hàn đối đầu tiết kiệm hơn vì không cần măng sông cho mối nối thẳng. Hàn điện trở có chi phí phụ kiện cao hơn nhưng linh hoạt khi nối ống trong hố đào, sửa chữa tuyến cũ, đấu nhánh hoặc xử lý vị trí máy hàn đối đầu khó tiếp cận.
Độ bền, độ kín và khả năng chịu áp của mối nối
Nếu tuân thủ đúng thông số của nhà sản xuất, cả hai phương pháp đều có thể tạo mối nối bền, kín và đáp ứng cấp áp lực thiết kế của hệ thống. Chất lượng thực tế không chỉ phụ thuộc công nghệ mà còn chịu ảnh hưởng từ vật liệu ống, độ tương thích phụ kiện, nhiệt độ môi trường và khâu chuẩn bị bề mặt.
Mối hàn đối đầu đạt chuẩn có cấu trúc liên tục và không làm giảm đáng kể tiết diện dòng chảy. Tuy nhiên, sai lệch tâm ống, nhiệt độ bàn nhiệt không ổn định hoặc lực ép không đúng có thể tạo gờ hàn bất thường, rỗng mối nối hay giảm khả năng chịu tải.
Với hàn điện trở, vùng nóng chảy được bao bọc trong phụ kiện nên độ kín cao và ít bị tác động bởi không gian thao tác bên ngoài. Đổi lại, bề mặt còn bùn đất, dầu, hơi ẩm hoặc lớp oxy hóa sẽ cản trở liên kết. Không được di chuyển mối nối khi máy đang hàn và trong thời gian làm nguội quy định.
Tốc độ thi công, yêu cầu tay nghề và khả năng kiểm soát chất lượng
Trong tuyến ống dài có nhiều mối nối lặp lại, hàn đối đầu thường cho năng suất tốt và tối ưu tổng chi phí. Công nhân phải thành thạo thao tác khỏa đầu, căn chỉnh, kiểm tra nhiệt độ, duy trì áp lực và nhận biết hình dạng gờ hàn đạt yêu cầu.
Hàn điện trở giảm thao tác ép thủ công và nhiều máy có thể ghi nhận thời gian, điện áp hoặc mã phụ kiện. Dù vậy, đây không phải phương pháp “cắm điện là hàn”; người vận hành vẫn phải kiểm tra độ tròn của ống, vùng cạo, chiều sâu lắp và thời gian làm nguội.
Khi so sánh phương pháp hàn ống HDPE, không nên chọn chỉ dựa trên giá một mối nối. Nhà thầu cần tính tổng chi phí thiết bị, phụ kiện, nhân công, thời gian bố trí mặt bằng và rủi ro phải làm lại. Để được tư vấn hàn điện trở hay hàn đối đầu theo đường kính, cấp áp và điều kiện công trường, liên hệ Hotline 0338.79.79.78.
Ưu nhược điểm hàn ống HDPE bằng phương pháp đối đầu
Hàn đối đầu sử dụng bàn gia nhiệt để làm nóng chảy đồng thời hai đầu ống HDPE đã được cắt phẳng, sau đó ép chúng với áp lực kiểm soát để tạo thành một mối nối đồng nhất. Khi so sánh phương pháp hàn ống HDPE, kỹ thuật này nổi bật ở độ bền cao và hiệu quả kinh tế đối với tuyến ống dài, nhưng đòi hỏi mặt bằng cùng quy trình thi công nghiêm ngặt.
Ưu thế về độ bền, tính đồng nhất và chi phí khi thi công số lượng lớn
Mối hàn đối đầu đúng kỹ thuật tạo ra liên kết nóng chảy trực tiếp giữa hai đoạn ống, không cần khớp nối trung gian. Vùng hàn có độ kín tốt, khả năng chịu áp lực ổn định và tính chất gần tương đương thân ống, phù hợp với hệ thống cấp nước, thoát nước, tưới tiêu và đường ống công nghiệp.
- Độ bền cao: Mối nối liền khối giúp hạn chế nguy cơ rò rỉ nếu nhiệt độ, áp lực ép và thời gian gia nhiệt được kiểm soát đúng.
- Tiết kiệm vật tư: Phương pháp này không cần dùng phụ kiện điện trở tại từng vị trí nối, nhờ đó giảm chi phí khi công trình có nhiều mối hàn cùng kích thước.
- Năng suất tốt: Máy hàn có thể vận hành liên tục trên tuyến ống dài sau khi thông số đã được thiết lập phù hợp.
- Thuận lợi cho kiểm tra: Gờ hàn hình thành đều ở hai phía là một dấu hiệu trực quan để kỹ thuật viên đánh giá sơ bộ chất lượng mối nối.
Hiệu quả chi phí thể hiện rõ nhất khi thi công hàng loạt. Chi phí đầu tư hoặc thuê máy, nhân công vận hành và chuẩn bị ban đầu được phân bổ trên nhiều mối nối, giúp đơn giá trung bình giảm đáng kể so với việc sử dụng phụ kiện hàn điện trở cho toàn tuyến.
Hạn chế về mặt bằng thao tác, căn chỉnh và điều kiện thời tiết
Máy hàn đối đầu cần khoảng trống để đặt khung kẹp, bộ phận phay, bàn gia nhiệt và di chuyển các đoạn ống. Vì vậy, phương pháp này khó triển khai trong hố đào hẹp, sát tường, tại điểm đấu nối cố định hoặc khu vực có nhiều hạ tầng kỹ thuật giao cắt.
Hai đầu ống phải cùng kích thước, tương thích về cấp vật liệu và được căn đồng tâm trước khi gia nhiệt. Bề mặt cắt lệch, còn bùn đất, dầu mỡ hoặc hơi ẩm có thể làm mối hàn không đều; áp lực ép không phù hợp còn gây gờ quá lớn, thiếu ngấu hoặc làm suy giảm tiết diện hữu dụng.
Gió mạnh và mưa cũng tác động đến khả năng duy trì nhiệt độ ổn định. Khi thi công ngoài trời, đơn vị thực hiện nên che chắn khu vực hàn, giữ bàn nhiệt sạch, đo thời gian chuyển tiếp chính xác và tránh dịch chuyển mối nối trong giai đoạn làm nguội.
Một hạn chế khác là yêu cầu tay nghề. Người vận hành cần hiểu thông số theo đường kính, chiều dày thành ống và tiêu chuẩn kỹ thuật của nhà sản xuất; không nên chỉ đánh giá chất lượng dựa vào hình thức gờ hàn bên ngoài.
Các trường hợp hàn đối đầu phát huy hiệu quả cao nhất
Trong quá trình so sánh phương pháp hàn ống HDPE, hàn đối đầu thường là lựa chọn hợp lý cho tuyến ống thẳng, dài, có mặt bằng rộng và số lượng mối nối lớn. Phương pháp này đặc biệt phù hợp khi các đoạn ống cùng đường kính, cùng cấp áp lực và có thể đưa lên máy để kẹp giữ chắc chắn.
- Dự án cấp nước sạch, thoát nước hoặc dẫn nước thô có chiều dài lớn.
- Hệ thống tưới nông nghiệp, nuôi trồng thủy sản và tuyến ống đặt nổi thuận tiện thao tác.
- Đường ống công nghiệp cần mối nối kín, bền và hạn chế sử dụng phụ kiện.
- Công trình có kế hoạch thi công tập trung, cho phép chuẩn hóa thông số và kiểm soát chất lượng đồng bộ.
Ngược lại, tại vị trí sửa chữa cục bộ, đấu nối van hoặc không thể dịch chuyển hai đầu ống, hàn điện trở có thể linh hoạt hơn. Để xác định chính xác hàn điện trở hay hàn đối đầu theo đường kính, áp lực và hiện trạng mặt bằng, chủ đầu tư hoặc nhà thầu có thể liên hệ hotline 0338.79.79.78 để được tư vấn phương án phù hợp.
Ưu nhược điểm của hàn điện trở HDPE
Hàn điện trở HDPE, còn gọi là hàn điện dung, sử dụng phụ kiện có dây điện trở tích hợp. Khi cấp dòng điện theo thông số quy định, nhiệt lượng làm nóng chảy đồng thời bề mặt ngoài của ống và mặt trong phụ kiện, từ đó tạo thành mối nối kín.
Trong quá trình so sánh phương pháp hàn ống HDPE, kỹ thuật này nổi bật nhờ tính linh hoạt và khả năng kiểm soát mối hàn bằng thiết bị chuyên dụng. Tuy nhiên, hiệu quả thực tế phụ thuộc nhiều vào chất lượng phụ kiện, thao tác chuẩn bị bề mặt và việc tuân thủ thời gian làm nguội.
Lợi thế khi thi công trong không gian hẹp hoặc sửa chữa đường ống
Máy hàn điện trở có kích thước gọn và không cần bộ khung ép dài như máy hàn đối đầu. Đặc điểm này giúp kỹ thuật viên xử lý mối nối trong hố van, rãnh đào hẹp, khu vực sát tường hoặc vị trí có nhiều hệ thống kỹ thuật giao cắt.
Phương pháp này cũng phù hợp với hoạt động sửa chữa và đấu nối bổ sung. Đơn vị thi công không phải di chuyển hoặc căn chỉnh một đoạn ống dài để đưa hai đầu ống vào máy ép, nhờ đó hạn chế tác động đến phần đường ống đang vận hành.
- Có thể nối hai đầu ống tại vị trí khó bố trí máy hàn đối đầu.
- Thuận tiện khi lắp đặt cút, tê, măng sông, đai khởi thủy và phụ kiện chuyển tiếp.
- Thiết bị có khả năng ghi nhận thông số hàn, hỗ trợ kiểm soát và truy xuất chất lượng.
- Mối nối đúng kỹ thuật có độ kín cao, phù hợp với hệ thống cấp nước, thoát nước và đường ống công nghiệp.
So với hàn đối đầu và hàn điện trở HDPE theo điều kiện mặt bằng, hàn điện trở thường chiếm ưu thế tại công trình cải tạo. Kỹ thuật này còn giảm nhu cầu tạo khoảng trống lớn xung quanh mối nối, giúp rút ngắn thời gian đào mở và hoàn trả mặt bằng.
Hạn chế do chi phí phụ kiện và yêu cầu kiểm soát bề mặt ống
Nhược điểm dễ nhận thấy là chi phí phụ kiện điện trở cao hơn phụ kiện thông thường. Với tuyến ống dài có nhiều mối nối cùng đường kính, tổng ngân sách vật tư có thể tăng đáng kể so với hàn đối đầu, vốn chủ yếu sử dụng trực tiếp hai đầu ống.
Chất lượng mối hàn cũng rất nhạy với khâu chuẩn bị. Bề mặt ống cần được cạo bỏ lớp oxy hóa, làm sạch, giữ khô và đánh dấu đúng chiều sâu lắp. Đầu ống phải tròn, thẳng và được cố định để không dịch chuyển trong cả chu kỳ gia nhiệt lẫn làm nguội.
- Bùn đất, dầu mỡ hoặc hơi ẩm có thể tạo vùng hàn không đồng nhất.
- Cạo quá ít làm lớp oxy hóa còn sót lại; cạo quá sâu có thể ảnh hưởng kích thước lắp ghép.
- Nguồn điện thiếu ổn định dễ khiến thiết bị dừng chu kỳ hoặc cấp nhiệt sai.
- Phụ kiện phải đúng đường kính, cấp áp lực và tương thích với vật liệu ống.
Vì mối hàn nằm bên trong phụ kiện, việc đánh giá trực quan khó đầy đủ hơn so với quan sát gờ hàn đối đầu. Nhà thầu nên sử dụng máy đã hiệu chuẩn, quét mã thông số phụ kiện khi có hỗ trợ và lưu nhật ký từng mối nối để phục vụ nghiệm thu.
Khi nào nên dùng hàn điện trở cho ống HDPE?
Khi so sánh phương pháp hàn ống HDPE, không nên chỉ dựa vào giá của một mối nối. Hãy xem xét đồng thời mặt bằng thi công, số lượng mối hàn, khả năng tiếp cận, yêu cầu truy xuất dữ liệu và chi phí gián đoạn hệ thống.
Hàn điện trở nên được ưu tiên khi sửa chữa đường ống hiện hữu, đấu nối nhánh, lắp phụ kiện phức tạp hoặc thi công trong rãnh hẹp. Phương pháp này cũng phù hợp với vị trí mà việc căn đồng tâm và tạo lực ép bằng máy hàn đối đầu gặp khó khăn.
Ngược lại, tuyến ống thẳng, dài, có mặt bằng rộng và nhiều mối nối đồng cỡ thường phù hợp hơn với hàn đối đầu để tối ưu chi phí. Nếu chưa xác định nên chọn hàn điện trở hay hàn đối đầu, nhà thầu có thể cung cấp đường kính ống, cấp áp lực và điều kiện hiện trường qua Hotline 0338.79.79.78 để được tư vấn phương án thi công phù hợp.
Câu hỏi thường gặp
Hàn điện trở hay hàn đối đầu phù hợp hơn cho đường ống HDPE?
Hàn đối đầu phù hợp tuyến dài, đường kính lớn và thi công số lượng nhiều. Hàn điện trở thích hợp không gian hẹp, điểm sửa chữa hoặc vị trí cần kết nối linh hoạt bằng phụ kiện.
Khi so sánh phương pháp hàn ống HDPE, phương pháp nào tiết kiệm hơn?
Hàn đối đầu thường tiết kiệm hơn khi có nhiều mối nối vì không cần phụ kiện điện nhiệt. Hàn điện trở có chi phí vật tư cao hơn nhưng giúp giảm khó khăn tại vị trí chật hẹp.
Qua so sánh phương pháp hàn ống HDPE, hàn đối đầu phù hợp với tuyến ống dài, mặt bằng thuận lợi và nhiều mối nối; hàn điện trở linh hoạt hơn trong không gian hẹp, sửa chữa hoặc vị trí khó thao tác. Hãy cung cấp đường kính, áp lực, chiều dài tuyến và điều kiện thi công qua hotline 0338.79.79.78 để được tư vấn phương án, thiết bị và chi phí phù hợp.
Xem thêm
- Phụ kiện khác hãng với ống có lắp chung được không?
- Phụ kiện ống uPVC: Phân loại, công dụng và cách chọn
- Ống PPR lõi nhôm: Đặc điểm, ưu nhược điểm và cách chọn
Tổng Kho Phân Phối Ống Nhựa Minh Hùng hàng đầu trong cung cấp vật tư ngành nước tại Việt Nam. Chúng tôi cam kết mang đến những giá trị bền vững cho mọi công trình.. Hotline/Zalo: 0338.79.79.78.
Địa chỉ nhà máy Cty Nhựa Minh Hùng : Thửa đất số 439, tờ bản đồ số 25, đường số 5, KCN Tân Đô, Đức Hòa, Long An


